"Anpassade hydrauliska presslösningar" är en av de fraser som betyder något lite annorlunda i varje fabrik som använder den. För en växt betyder det en platta som är tillräckligt stor för att ta en form som har vuxit två gånger sedan det ursprungliga citatet. För en annan innebär det en press som håller vakuum, eftersom delen måste vara fri från instängd luft. För en tredjedel innebär det att pressen måste prata med en robot, en transportör och anläggningens eget produktionssystem utan en människa i mitten.
Vi bygger hydraulisk formningsutrustning för två vitt skilda industrier, gummi och friktionsmaterial, och det har gett oss en ganska praktisk syn på ämnet. Beställningsarbete börjar nästan aldrig med en ritning. Det börjar med en detalj, ett material och ett produktionsmål, och därifrån designas maskinen baklänges.
Vad "Custom" faktiskt täcker
I praktiken landar anpassning i ett hydrauliskt pressprojekt vanligtvis på en eller flera av fyra platser:
- Formningsgeometri: tonnage, valsstorlek, dagsljus, slaglängd och antal öppningar, dimensionerad efter formen och delen snarare än till en katalogsida.
- Processkontroll: uppvärmningszoner, temperaturjämnhet över plattan, vakuum eller avgasning, tryckramp och härdningstid.
- Formhantering: hur formen laddas, dras, överförs och kyls, vilket spelar roll när en press körs mer än några cykler i timmen.
- Automation: matning, lossning, trimning, inspektion och datainsamling, antingen som en fristående cell eller integrerad i en befintlig linje.
De flesta framgångsrika anpassade maskiner är inte exotiska. De är en standardplattform med två eller tre av dessa områden medvetet omkonstruerade, och allt annat lämnas ifred så att reservdelar och service förblir enkel.
Två produktfamiljer, en hydraulisk plattform
Eftersom vårt sortiment är uppdelat i gummibearbetning och friktionsmaterial bearbetning, beskriver vi det ofta som en hydraulisk plattform med två olika verktygssatser fastskruvade på den.
Utrustning för vulkanisering och injektion av gummi
På gummisidan sträcker sig utbudet från plåtvulkaniseringspressar via gummivakuumvulkaniseringsmaskiner till horisontella formsprutningsmaskiner. Utöver de allmänna modellerna bygger vi maskiner kring specifika produkter: avledareisolatorer, kallkrympande kabelmantlar, ventilhus, medicinska gummiproppar, kapslar och torkarlister. Var och en har sina egna egenskaper, oavsett om det är en lång härdning, en blandning som lätt svider eller en mögel som måste evakueras innan materialet flyter.
Om din del ligger mellan dessa kategorier, börjar dimensioneringskonversationen vanligtvis med kapacitet, tryck och plattlayout, vilket behandlas mer ingående i vår guide till specifikationer för gummivulkaniseringsmaskiner .
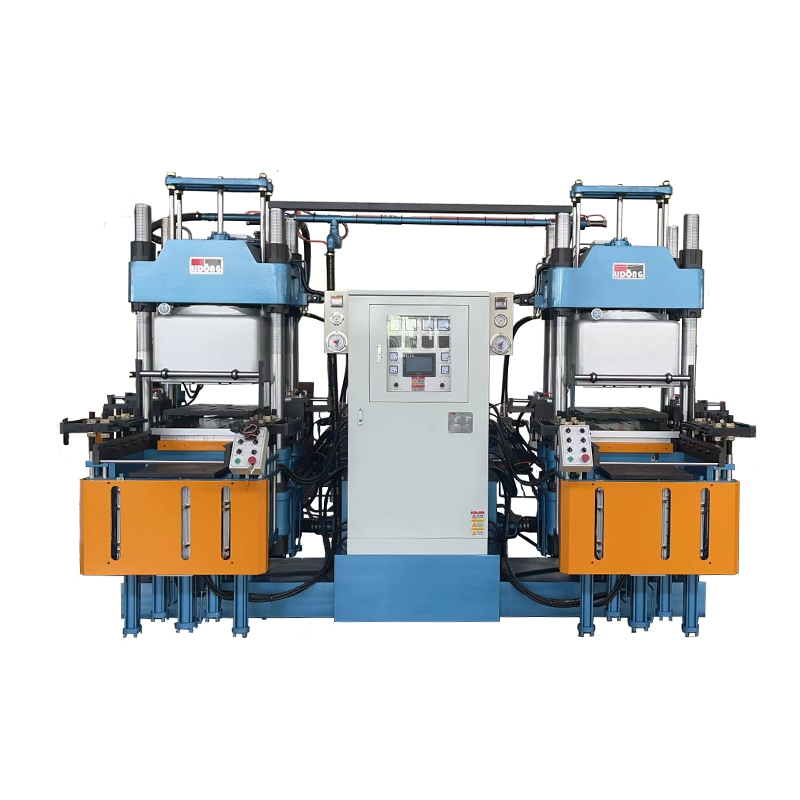 Vakuumvulkaniseringsmaskin av gummi Gummivakuumvulkaniseringsmaskin är en slags utrustning som används speciellt för vulkanisering av gummiprodukter. Det kan förbättra produktkvaliteten, kontrollera vulkaniseringsprocessen,... Visa produkt →
Bromsbelägg och friktionsmaterial pressar
Friktionssidan är organiserad kring applikationen: bilskivbromsbelägg, trumbromsbelägg, bromsbelägg, buss- och motorcykelbelägg, cykelbelägg, maskinbelägg, kopparbaserade formuleringar, höghastighetsrälsbelägg och tågbromsbackar. Vid sidan av dem sitter processmaskinerna, kallpressformning och förpressning, som går före eller efter huvudpressen i en bromsbeläggslinje.
Friktionsmaterial är ett pulverproblem mer än ett gummiproblem. Luftinneslutning, densitetsvariation över dynan och verktygsslitage avgör om en press är tillräckligt bra, och de är också vad som driver ett projekt mot en anpassad specifikation.
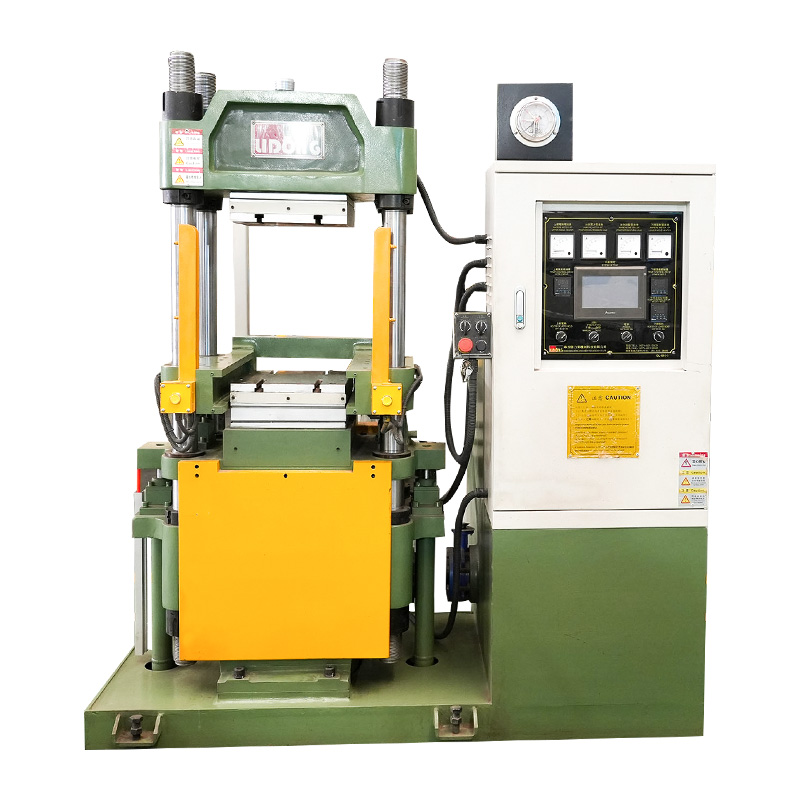 Bil skivbromsbelägg pressmaskin för friktionsmaterial produktion Hydraulisk varmpressformningsmaskin för bromsbelägg för bilar, som erbjuder PLC-kontroll, anpassningsbart 300T–500T tryck och stabil, högeffektiv produktion för friktionsmaterialprojekt. Visa produkt →
Parametrarna som bestämmer designen
När vi sätter oss ner med en kunds processingenjör dyker samma handfull frågor upp i nästan varje projekt. Tabellen nedan är den korta versionen av den konversationen.
| Beslutspunkt | Vad vi tittar på | Typiskt anpassat resultat |
|---|---|---|
| Tonnage och platta | Projicerad yta, materialdensitet, erforderligt tryck per kvadratcentimeter | Större ram och platta, högre klämkraft |
| Uppvärmning | Härdkurva, deltjocklek, cykelmål | Flera zoner, oberoende valsstyrning |
| Vakuum och avgasning | Risk för luftinneslutning, ytfinish, tolerans för hålrum | Vakuumkammare, stegvis stängningssekvens |
| Mögelhantering | Mögelvikt, bytesfrekvens, arbetstillgänglighet | Automatisk formöverföring, snabbbytesklämmor |
| Automation | Utgångsmål, uppströms och nedströms utrustning | Robotladdning, linjeintegration, dataloggning |
| Materialform | Gummiblandning, pulverblandning, ark eller förform | Olika arrangemang för matning och förformning |
Inget av dessa kan avräknas från en katalog. En press som är överdimensionerad på tonnage men underdimensionerad på uppvärmning kommer fortfarande att skrota delar, och en press med utmärkt uppvärmning men ett långsamt formbyte kommer inte att nå det produktionstal som motiverade investeringen.
När automation hör till räckvidden
Automatisering är den del av ett anpassat hydrauliskt pressprojekt som oftast antingen överspecificeras eller ignoreras helt. Vår tumregel är enkel: automatisera steget som är fysiskt svårt, farligt eller inkonsekvent, och lämna restens manual tills volymen motiverar det.
Två exempel dyker ständigt upp. I gummitillverkning är automatisk formöverföring meningsfull när en press kör många olika delar och byte äter upp skiftet. Vid tillverkning av friktionsmaterial är robothantering vettigt när dynans vikt och placering måste vara identisk från första delen till tiotusendelen. Där volymen är tillräckligt hög är automatiken och pressen utformade tillsammans, eftersom det är dyrt och sällan elegant att eftermontera en lastare på en press som aldrig byggts ut för en.
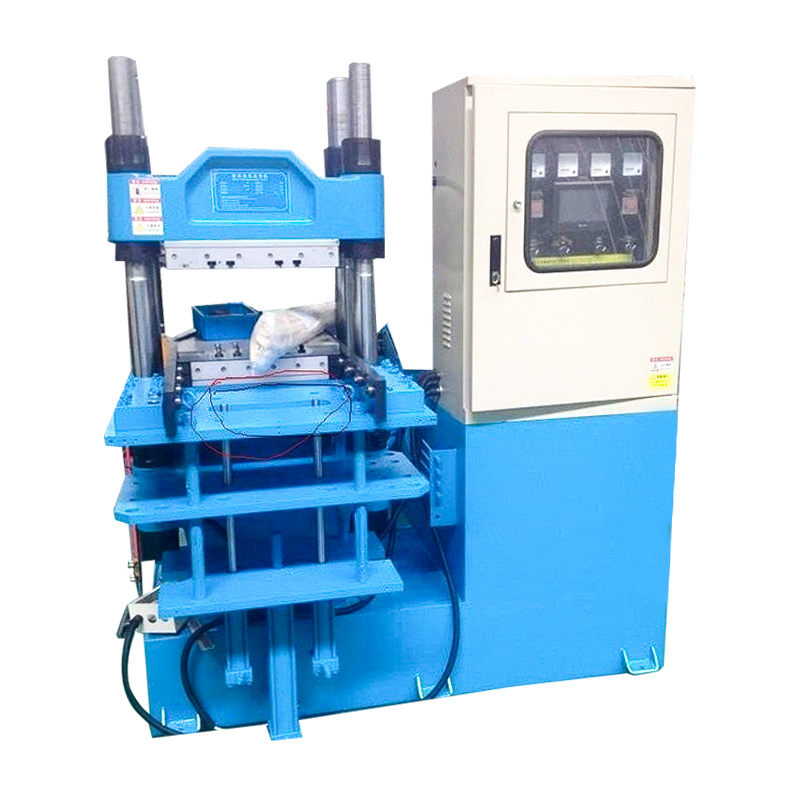 Automatisk formöverföringsvulkaniseringspress för gummidelar Vulkaniseringspress av gummi med automatisk gjutning in/ut och flerskikts gjutning, lämpad för gummidelar där byte och konsekvent hantering spelar roll. Visa produkt →
Hur ett anpassat projekt går framåt
- Del- och processgenomgång. Vi tittar på ritningen, materialet och målcykeln och frågar vad den nuvarande processen gör dåligt.
- Specifikationsutkast. Tonnage, platta, värme, vakuum, formhantering och automation skrivs som siffror, inte adjektiv.
- Försök och validering. Om materialet är obekant, pressas prover för att bekräfta härdning eller densitet innan ramen skärs.
- Bygg- och fabrikstestning. Maskinen monteras, värms upp och körs under last före frakt, med kundens form där så är möjligt.
- Installation och utbildning. Operatörerna lär sig parametrarna, säkerhetsspärrarna och underhållsrutinen på sin egen utrustning.
Steg ett och två är där ett projekt vinner eller förloras. En specifikation som är tydlig om vad maskinen måste producera är mycket mer användbar än en som bara listar funktioner.
Frågor värda att ställa innan du binder dig
- Vad är det verkliga trycket per kvadratcentimeter vid delen, inte bara presstonnaget?
- Hur jämn är plattans temperatur över hela arbetsområdet och hur mäts den?
- Behövs vakuum för varje form, eller bara de svåra?
- Vem levererar formen och vem är ansvarig om form och press inte stämmer överens?
- Vad kostar ett mögelbyte i tid, och vem utför det?
- Vilka reservdelar och support kommer fortfarande att finnas tillgängliga om tre år?
Dessa frågor är inte motstridiga. Det är samma som våra egna ingenjörer tar upp vid en granskning och en leverantör som svarar på dem utan att tveka har oftast byggt maskinen tidigare.
Arbeta med en byggare snarare än en katalog
Skräddarsydda hydrauliska presslösningar är i slutändan ett samtal mellan personerna som tillverkar delen och personerna som tillverkar maskinen. Ju mer specifik konversationen är, desto mindre av budgeten går till funktioner som ingen använder.
Vi bygger vulkaniserings- och injektionsutrustning och friktionsmaterialpressar, och vi tar oss an icke-standardiserade projekt när en standardmaskin verkligen inte kommer att göra jobbet. Om du vill se plattformarna dessa anpassningar är baserade på, börja med vårt maskinsortiment , eller skicka oss en delritning och en målcykeltid så berättar vi ärligt om det behöver en anpassad press eller helt enkelt en bättre inställning på en standard.